فرآیند صنعتی تولید استند تبلیغاتی در تیراژ B2B: از متریال خام تا خطوط اتوماتیک دایکات و لمینت
راهنمای جامع فرآیند تولید استند تبلیغاتی و فروشگاهی کارتن پلاست در کارخانه کات استند؛ از دایکات اتوماتیک تا چاپ اکوسالونت و فلتپک. استعلام سفارش عمده.
ذخیره محل مطالعه و تنظیمات ابزار فقط با انتخاب شما در همین مرورگر انجام میشود.
مقدمه: چالش مقیاسپذیری و دقت در تولید انبوه سازههای ریتیل
در برنامهریزی کمپینهای بازاریابی سراسری و لانچ محصولات جدید در صدها فروشگاه زنجیرهای، بحرانیترین گلوگاه پس از تایید اتودهای اولیه، مرحله «تولید صنعتی در تیراژ بالا» است. ساخت موفق یک تکنمونه آزمایشگاهی در کارگاه، با تولید ۵۰۰، ۲۰۰۰ یا ۱۰،۰۰۰ سازه یکدست در یک بازه زمانی فشرده تفاوت ساختاری دارد. کارگاههای خرد و شیوههای تولید سنتی با اتکا به برشهای دستی یا دستگاههای غیراستاندارد، نرخ خطای بسیار بالایی ایجاد میکنند که نتیجه آن عدم انطباق زبانههای پازلی، پارگی در خطوط تا، ایجاد حباب زیر استیکرها و در نهایت تاخیرهای فاجعهبار در زمانبندی توزیع کالا به شعب است.
در سطح بازارهای B2B، برندهای پیشرو نیازمند کارخانهای مجهز به اتوماسیون پیوسته، ماشینآلات دایکات سنگین و سالنهای تخصصی لمینت و چاپ هستند تا از یکنواختی صدم میلیمتری قطعات اطمینان حاصل کنند. استودیو و کارخانه کات استند، فرآیند تولید استند تبلیغاتی را به یک زنجیره مهندسی مکانیزه تبدیل کرده است؛ بستری صنعتی که امکان اجرای پیچیدهترین پروژهها در فرآیند طراحی استند تبلیغاتی را با بالاترین استانداردهای تضمین کیفیت (QA) و بدون کوچکترین اتلاف زمانی فراهم میسازد.
فاز ۱: سورتینگ شیتهای کارتن پلاست و کنترل مواد اولیه
کیفیت محصول نهایی مستقیماً از مبدا بارگیری مواد اولیه در سالن تولید آغاز میشود.
تطابق دانسیته و آزمون گرماژ واقعی شیتها
ورقهای کارتن پلاست پلیپروپیلن بر اساس مشخصات فنی مهندسیشده در قرارداد پروژه، تحت آزمونهای دقیق آزمایشگاهی قرار میگیرند. کارشناسان کنترل کیفی با برش نمونههای استاندارد، گرماژ واقعی (GSM) و ضخامت دیوارههای فلوت را اندازه میگیرند تا اطمینان حاصل شود که هیچگونه افت دانسیته در شیتهای تحویلی پتروشیمی وجود ندارد و مقاومت ستونی استند در برابر بارهای سنگین تضمین شده است.
کنترل اتمسفر و تثبیت تنشهای داخلی پلیمر
شیتهای پلیمری پیش از ورود به خطوط تولید، در سالنهای دارای دمای کنترلشده قرار میگیرند تا تنشهای حرارتی ناشی از فرآیند اکستروژن اولیه تخلیه شود. این عملیات آرامسازی پلیمری مانع از تابیدگی شیتها در مراحل چاپ و تاخوردگی میگردد.
فاز ۲: خطوط چاپ دیجیتال اکوسالونت و لمینت ماشینی یکدست
کیفیت گرافیک استند در فاصله دید نزدیک خریدار، اعتبار برند را تعیین میکند.
چاپ فوق دقیق با رزولوشن حقیقی ۱۴۴۰ DPI
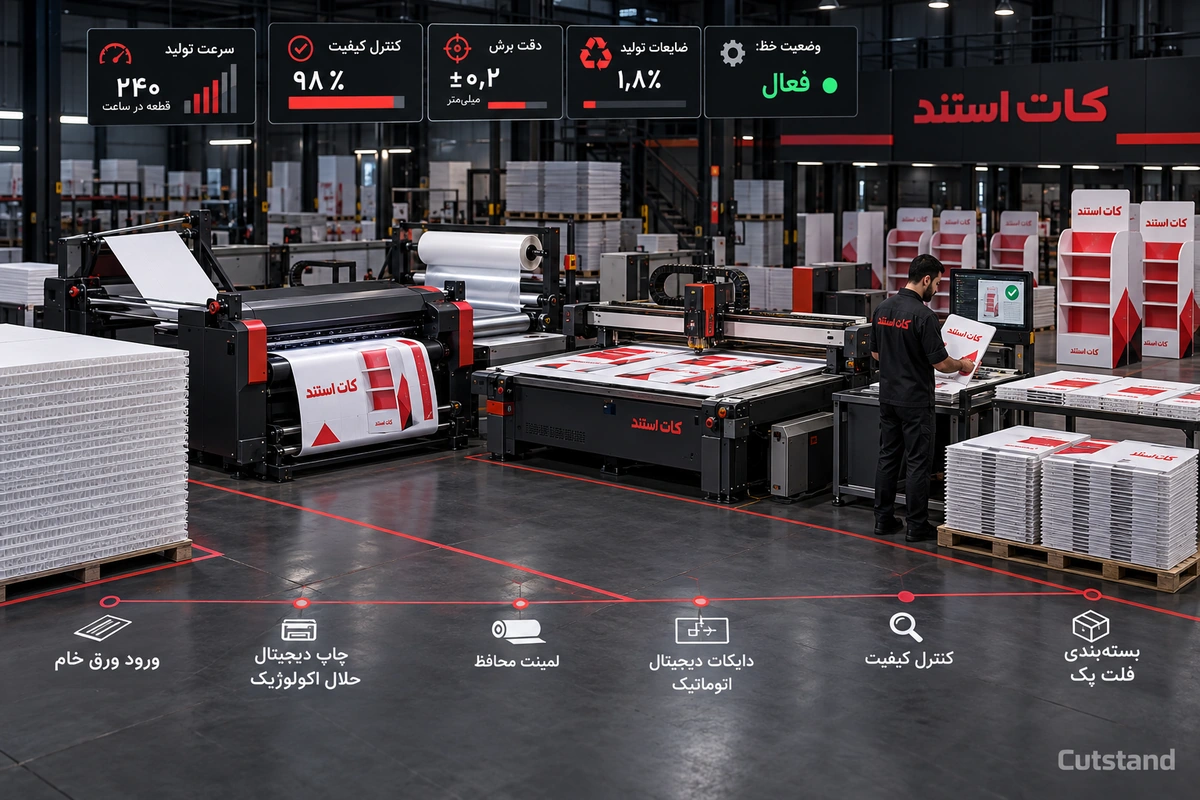
در کارخانه کات استند، خروجیهای گرافیکی با بهرهگیری از ماشینآلات مدرن چاپ دیجیتال اکوسالونت بر روی استیکرهای باکیفیت صنعتی پیادهسازی میشوند. فرمولاسیون جوهرهای صنعتی مورد استفاده، بازتولید شفاف و زندهای از کدهای پنتون و رنگهای سازمانی را با رزولوشن ۱۴۴۰ DPI رقم میزند که فاقد هرگونه دانهبندی (Banding) یا کدری رنگ است.
فرآیند روللمینت مکانیزه فشاری-حرارتی بدون حباب
بزرگترین معضل استندهای کارگاهی، چسباندن دستی استیکر روی کارتن پلاست است که به ایجاد حباب هوا و موج در سطح سازه منجر میشود. در خط تولید کات استند، استیکرها به وسیله دستگاههای روللمینت عریض صنعتی تحت فشار و حرارت کنترلشده، با پوشش محافظ مات یا براق به صورت کاملاً یکدست و بدون کوچکترین حباب روی ورقها الصاق میگردند. این لایه لمینت، سطح چاپ را در برابر خط و خش، سایش ناخن و مایعات شوینده کف فروشگاه ۱۰۰٪ محافظت میکند.
فاز ۳: برش دایکات اتوماتیک و شکلدهی خط تیغ با دقت میکرونی
تبدیل شیت چاپشده به اجزای پازلی استند نیازمند تجهیزات برش سنگین است.
ساخت قالبهای فولادی لیزری با دقت صدم میلیمتر
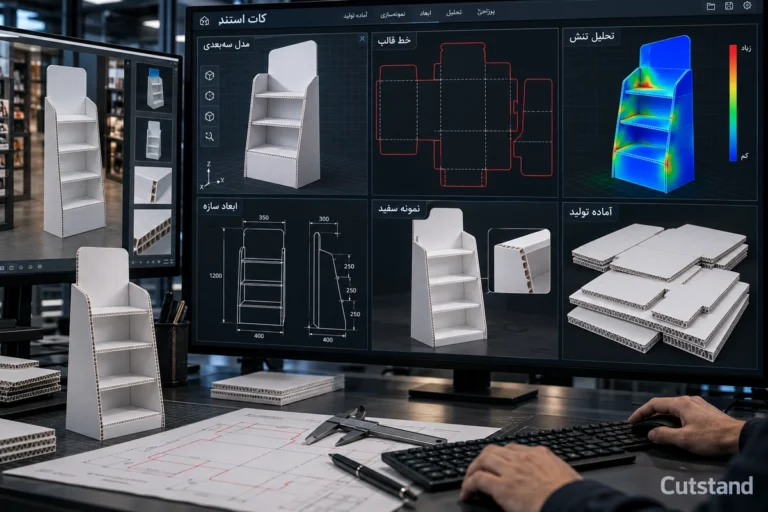
بر اساس فایل نهایی خط تیغ (Die-line)، قالبهای دایکات با تیغههای فولادی سوئیسی توسط دستگاههای برش لیزری با تلرانس کمتر از ۰.۰۵ میلیمتر ساخته میشوند. تیغههای برش، خط تا و پرفراژ با ارتفاعهای دقیق تنظیم میگردند تا در زمان پرس، خطوط تا بدون ترکیدگی لایه خارجی پلیمر شکل گیرند.
پرس دایکات صنعتی و لبههای بدون پلیسه
دستگاههای دایکات اتوماتیک کارخانه کات استند با اعمال فشار یکنواخت چندهزار تنی، شیتهای کارتن پلاست را در کسری از ثانیه برش میزنند. این مکانیزم پیشرفته، لبههایی کاملاً صیقلی، نرم و بدون پلیسه پدید میآورد و تضمین میکند که زبانهها و شیارها در زمان مونتاژ با کمترین فشار دست در یکدیگر قفل شوند.
فاز ۴: ایستگاههای کنترل کیفیت (Quality Assurance) و آزمون بارگذاری
هیچ قطعهای بدون بازرسی دقیق مهندسی از خطوط کارخانه خارج نمیشود.
تست چسبندگی شبکهای و دوام مکانیکی
در ایستگاه کنترل کیفی، نمونههای تصادفی از خطوط لمینت تحت آزمون چسبندگی استاندارد (Cross-Hatch Adhesion Test) قرار میگیرند تا اطمینان حاصل شود که لایه چاپ در اثر تاخوردگیهای مکرر یا رطوبت محیطی از بستر کارتن پلاست جدا نمیشود.
مونتاژ تصادفی بر اساس استاندارد آماری AQL
از هر بچ تولیدی، تعدادی استند به صورت تصادفی از خط برداشته شده و با محصولات واقعی کارفرما بارگذاری میشوند تا مقاومت ایستایی، عدم خمش طبقات و تطابق زاویه دید پیش از بستهبندی نهایی تایید گردد.
جدول ظرفیت و زمانبندی خطوط تولید صنعتی کات استند
این جدول مشخصات اجرایی و مقیاسپذیری کارخانه را برای مدیران تامین و تولید تبیین میکند:
| حجم تیراژ سفارش | زمانبندی تحویل کاری | تکنولوژی برش و قالبسازی | شیوه چاپ و لمینت | نوع بستهبندی نهایی |
|---|---|---|---|---|
| ۵۰ الی ۲۰۰ عدد | ۳ تا ۵ روز کاری | برش دیجیتال CNC و دایکات | اکوسالونت ۱۴۴۰ DPI + لمینت ماشینی | پک مسطح Flat-pack کارتندار |
| ۲۰۰ الی ۱۰۰۰ عدد | ۵ تا ۷ روز کاری | قالب دایکات لیزری اتوماتیک | رول استیکر صنعتی + لمینت حرارتی | پالتبندی تسمهکشی با شرینک |
| ۱۰۰۰ الی ۵۰۰۰ عدد | ۷ تا ۱۰ روز کاری | پرس دایکات پرسرعت صنعتی | چاپ رولپیوسته + روللمینت اتومات | بستهبندی کانتینری و کدگذاری شعب |
| بالای ۵۰۰۰ عدد | طبق جدول زمانبندی پروژه | خطوط دایکات موازی کارخانه | خطوط چاپ صنعتی همزمان کات استند | ارسال مویرگی مستقیم به انبارها |
بهینهسازی زنجیره تامین و لجستیک با الگوی پیشرفته Flat-pack
فرآیند صنعتی با تولید قطعات پایان نمییابد؛ بلکه نحوه بستهبندی و تحویل است که بهرهوری مالی پروژه را رقم میزند.
در انتهای خطوط کارخانه کات استند، قطعات دایکاتشده به صورت شیتهای کاملاً مسطح بر پایه متد Flat-pack درون کارتنهای کمضخامت مقاوم بستهبندی میشوند. درون هر بسته، نقشه راهنمای مونتاژ تصویری و QR Code ویدیوی آموزشی نصب قرار میگیرد. استفاده از بدنه ضدآب و مستحکم استند کارتن پلاست هزینههای آسیبدیدگی در باربری را به صفر رسانده و امکان حمل آسان دهها استند را با خودروهای سواری پرسنل فراهم میسازد. این چرخه مهندسیشده، متضمن استقرار موفق یک استند تبلیغاتی پرفروش و یک استند فروشگاهی بادوام در سراسر شبکه خردهفروشی کشور است.
سوالات متداول (FAQ) استراتژیک مدیران مارکتینگ و زنجیره تامین
۵ پرسش نمایش داده میشود.
۱. حداقل تیراژ سفارش برای راهاندازی خط تولید دایکات چقدر است؟
به لطف انعطافپذیری پلاترهای برش دیجیتال و دستگاههای دایکات کات استند، پذیرش سفارش از ۵۰ عدد تا تیراژهای دهها هزار عددی با بالاترین توجیه اقتصادی فراهم است.
۲. آیا برای سفارشات تیراژ بالا قالب دایکات به مشتری تحویل داده میشود؟
قالبهای دایکات ساختهشده با تیغههای سوئیسی در انبار اختصاصی کات استند با کد پروژه ثبت و نگهداری میشوند تا در سفارشات تجدید تیراژ در آینده، بدون نیاز به پرداخت مجدد هزینه قالب، سفارش با سرعت بالا تکرار گردد.
۳. تفاوت کیفیت چاپ استیکر لمینتشده با چاپهای سنتی چیست؟
چاپ دیجیتال اکوسالونت با رزولوشن ۱۴۴۰ DPI به همراه لمینت ماشینی یکدست کات استند، تفکیک رنگ فوقالعاده شارپ، عدم ایجاد حباب، ثبات کامل در برابر نور مهتابی فروشگاه و مقاومت ۱۰۰ درصدی در برابر خط و خش و رطوبت را تضمین میکند.
۴. فرآیند تایید نمونه اولیه فیزیکی پیش از آغاز تیراژ چقدر طول میکشد؟
یک نمونه فیزیکی مقیاس ۱:۱ (White Sample یا نمونه با چاپ آزمایشی) ظرف ۲۴ الی ۴۸ ساعت در سالن نمونهسازی کات استند آماده شده و پس از بارگذاری محصولات و تایید نهایی کارفرما، خط دایکات فعال میشود.
۵. زمانبندی ارسال سفارشات برای پروژههای سراسری چند شعبهای چگونه است؟
با هماهنگی تیم لجستیک کات استند، استندهای بستهبندیشده فلتپک به صورت تفکیکشده و با لیبل مشخصات هر شعبه پالتبندی شده و طبق جدول زمانبندی کمپین به انبارهای مرکزی یا دفاتر استانی ارسال میگردند.
برای توزیع تیراژ مساوی بین شعب چه اطلاعاتی لازم است؟
ایده خود را با کات استند به اجرا برسانید
برای بررسی ابعاد، متریال، تیراژ و شرایط اجرای پروژه با کارشناسان کات استند گفتوگو کنید.